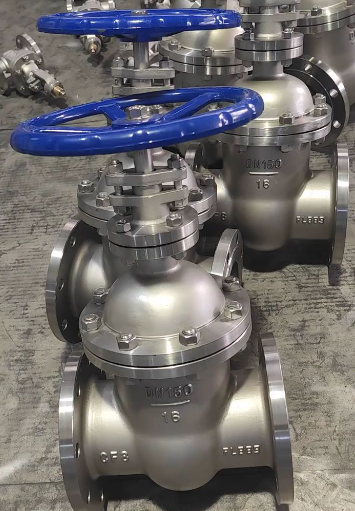
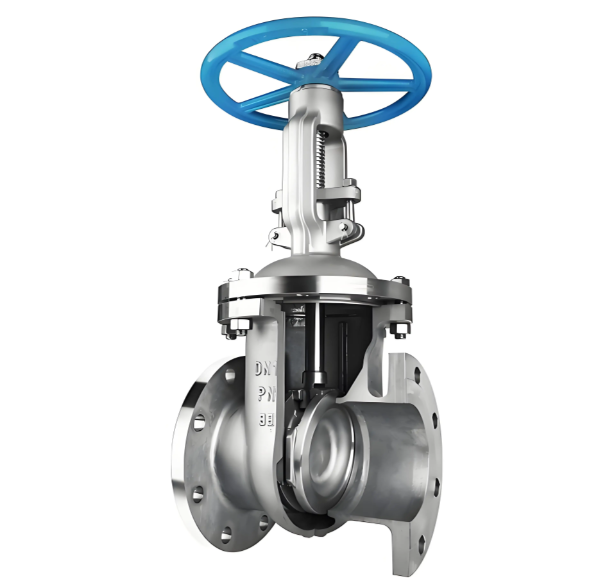
Val av rostfritt stål för grindventiler
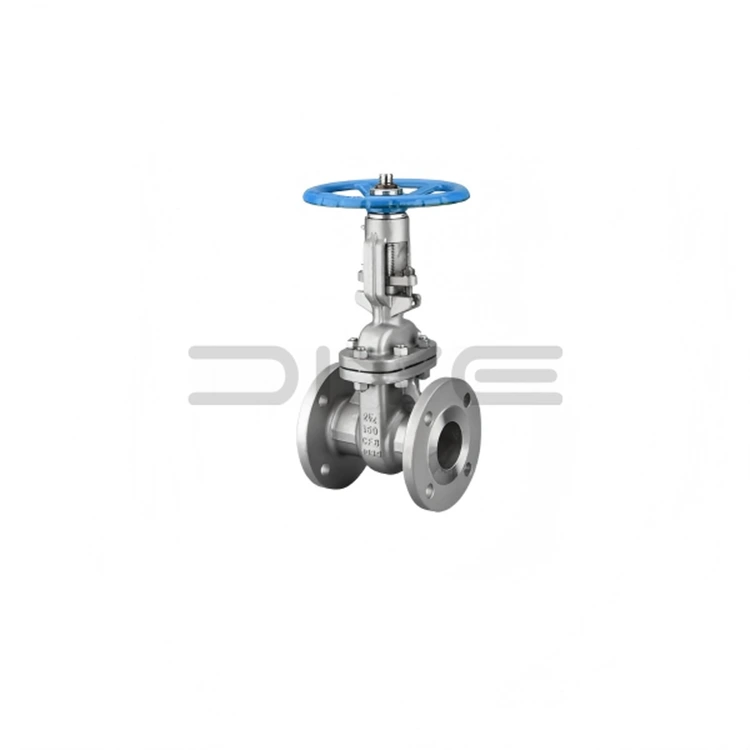
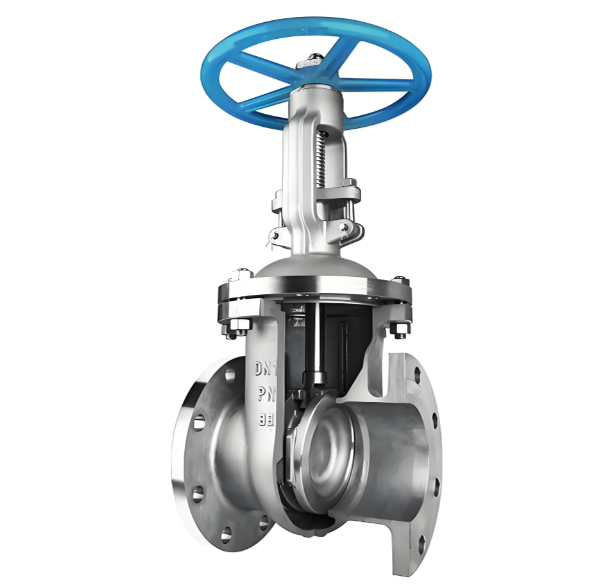
Materialkvalitetsval förGrindventiler i rostfritt stål Val av materialkvalitet för slussventiler i rostfritt stål bestäms av medias egenskaper, tillsammans med temperatur-trycksdriftsförhållanden. Tre allmänt använda gjutna kvaliteter listas nedan:
CF8 (304 rostfritt stål):Lämplig för milt frätande media som utspädd salpetersyra och organiska syror. Den tål driftstemperaturer upp till 400°C och ger den mest kostnadseffektiva prestandan.
CF8M (316 rostfritt stål):Designad för måttligt korrosiva tjänster inklusive utspädd svavelsyra, fosforsyra och havsvatten. Dess maximala driftstemperatur når 450°C; tillsatsen av molybden förbättrar avsevärt motståndet mot gropkorrosion.
CF3M (Ultra-lågt koldioxid 316L rostfritt stål):Föredraget för svetsade sammansättningar. Dess kolhalt hålls under 0,03 %, vilket effektivt förhindrar intergranulär korrosion inom svetsvärmepåverkade zoner.
För speciella driftsförhållanden finns alternativa kvaliteter tillgängliga:
CF8C (347 rostfritt stål):Niobtillsats stabiliserar kol och ger utmärkt motståndskraft mot intergranulär korrosion vid hög temperatur.
CN7M (legering 20):Speciellt framtagen för varmkoncentrerad svavelsyraservice.
Procedur för att välja betyg:
Bekräfta typen och koncentrationen av processmedia
Se korrosionsbeständighetshandböcker för att verifiera korrosionskompatibiliteten för kandidatkvaliteter
Definiera driftstemperatur och tryckparametrar
Slutför den kvalitet som uppfyller kraven för både korrosion och tryck-temperatur
Gjutning & bearbetning Egenskaper förGrindventiler i rostfritt stålGjutningspraxis för slussventiler i rostfritt stål skiljer sig väsentligt från slussventiler i kolstål.
Rostfritt stål uppvisar sämre flytbarhet i smält metall jämfört med kolstål. Hälltemperaturen måste höjas med 50-80°C för att fylla formen fullständigt. för hög temperatur orsakar emellertid grov kornstruktur och minskad mekanisk hållfasthet.
Rostfritt stål har också ungefär 1,5 gånger högre krympning än kolstål. Större stigare är därför obligatoriska i utformningen av grindsystem för att mildra allvarliga krymphål. Hårdare ytavlagringar bildas under gjutning, vilket gör utskakning och slipning mer arbetskrävande.
Vid bearbetning uppvisar rostfritt stål dålig bearbetningsförmåga och stark arbetshärdningstendens, vilket påskyndar verktygsslitaget. Praktiska motåtgärder inkluderar användning av YG-serien hårdmetallskärverktyg, sänkning av skärhastigheten till 60-70 % av typiska värden för kolstål, och applicering av högre matningshastigheter för att undvika att verktyget stannar på arbetshärdade ytskikt.
Särskild uppmärksamhet bör ägnas åt tätningsytors hårda ytor. Felaktiga värmeutvidgningskoefficienter mellan rostfritt stål och hårdbeläggning av Stellite kan inducera kvarvarande spänningar och komponentförvrängning efter svetsning. Ytbehandling och passivering för ventiler av rostfritt stål Trots den inneboende korrosionsbeständigheten hos rostfritt stål, är korrekt ytfinishing och passivering kritisk för pålitlig livslängd.
Invändig ytbehandling:
Invändiga flödesvägar blästras för att avlägsna gjutavlagringar och kvarvarande sand. Komponenterna behandlas sedan med en blandad passiveringslösning av salpeter-fluorvätesyra. Denna behandling eliminerar fria järnkontamination på ytan och genererar en enhetlig, tät passiv kromoxidfilm med en tjocklek på 2-5 nm - kärnbarriären som ger korrosionsskydd.
Passiveringskvaliteten valideras via blåfläckstestet: testlösning (kaliumferricyanid plus salpetersyra) appliceras på ytan. Ett godkänt resultat visar ingen blå missfärgning inom 30 sekunder; blå fläckar indikerar kvarvarande kontaminering av fritt järn.
Extern ytbehandling:
Normalt kräver slussventiler i rostfritt stål ingen yttre färgbeläggning tack vare god atmosfärisk korrosionsbeständighet. När projektspecifikationerna kräver målad märkning, måste en epoxiprimer appliceras först för att övervinna dålig färgvidhäftning på släta ytor av rostfritt stål, följt av applicering av topplack.
Flänstätningsytor är belagda med rostskyddsfett för tillfälligt skydd under transport och lagring, vilket undviker rostfläckar på ytan som skulle äventyra tätningsprestanda.
Relaterade nyheter
- Vad är en smidd stålslussventil och hur stöder den pålitlig industriell flödeskontroll?
- Rostfritt stål ANSI 150LB flänsad Y-sil för pålitlig rörledningsfiltrering
- Stainless Steel Ball Valve Complete Testing Process | Standardinspektion och kvalitetssäkring
- Sanitär 3-delad vridspjällsventil för hygieniska vätskekontrollsystem
- Sanitary Union Back Valve Trends in Modern Hygienic Fluid Processing
- Tvådelad flänskulventil: strukturella principer, installationsregler och tillämpningsbegränsningar
Lämna ett meddelande till mig